


Správy z priemyslu
Domov / Správy / Správy z priemyslu / Tepelná úprava soľného kúpeľa: Proces, typy solí, náklady a bezpečnostné limity
Tepelná úprava soľného kúpeľa: Proces, typy solí, náklady a bezpečnostné limity
Dátum: Sep 21, 2026
Pri 1 050 °C dosiahne stojan s nástrojovými vložkami A2 zapustenými do roztavenej soli austenitizačnú teplotu približne za 60 až 90 sekúnd. Rovnaký stojan vo vákuovej peci so studenou stenou potrebuje 35 až 45 minút. Táto medzera nie je detailom plánovania. Nastavuje veľkosť austenitového zrna, deformáciu už uzamknutú v časti pred začiatkom kalenia a vyrovnávaciu prácu, ktorá sa objaví v správe o šrote na budúci mesiac.
Tepelné spracovanie v soľnom kúpeli je najrýchlejší komerčný spôsob, ako priviesť oceľ na teplotu a udržať ju rovnomerne. Svoje miesto si zasluhuje, keď sú rezy tenké alebo je geometria zložitá, keď deformácia musí zostať v rozmedzí niekoľkých tisícin palca, alebo keď proces potrebuje izotermickú fixáciu, ako je martemperovanie, austomerovanie alebo nitridačná a nauhličovacia soľ. Ide o nesprávny nákup, keď sú diely hrubé, ročná tonáž nízka alebo nikto na podlahe nechce vlastniť chémiu soli, odsávanie výparov a likvidáciu odpadu. Rozhodujú o tom tri čísla: minimálna hrúbka profilu, ročná tonáž a aktuálna miera šrotu alebo vyrovnávania.
Nasleduje prenos tepla za procesom, skupiny solí a ich teplotné okná, porovnanie vedľa seba s vákuovými a atmosférickými pecami, skryté náklady, ktoré sa nikdy neobjavia v cenovej ponuke, a rutina údržby, ktorá udržiava kúpeľ pri živote.
Čo sa deje vo vnútri kúpeľa s roztavenou soľou
Soľný kúpeľ je vyhrievaná nádoba s roztavenou soľou, zvyčajne zmesou na báze dusičnanov, dusitanov, chloridu alebo kyanidu, ktorá prenáša teplo na obrobok prostredníctvom priameho kontaktu s kvapalinou. Pretože diel nie je nikdy vystavený pôsobeniu vzduchu pri teplote, na povrchu nie je žiadny vodný kameň a žiadne oduhličenie a žiadna ochranná atmosféra na vyváženie.
Prestup tepla je obmedzený dielom, nie pecou
Roztavená soľ má hustotu blízkou 1,8 až 2,0 g/cm3 s veľkou objemovou tepelnou kapacitou, takže kúpeľ sa správa skôr ako tepelná nádrž než prúd vzduchu. Jeho konvekčný koeficient voči oceli je o jeden až dva rády vyšší ako u pece s cirkulujúcou atmosférou. Povrch dielu dosiahne teplotu kúpeľa takmer okamžite a zostávajúci čas sa nastavuje vedením cez rez. 25 mm časť, ktorá potrebuje 40 minút vo vákuu, môže potrebovať 3 až 4 minúty v soli.
- Rovnomernosť teploty: pri miešaní dobre udržiavaný kúpeľ udrží zaťaženie v rozmedzí približne ±3 až ±5 °C, čo podporuje tesné austenitizačné okná a opakovateľné hĺbky puzdra.
- Žiadna oxidácia alebo oduhličenie: kvapalina vylučuje vzduch, takže opracované povrchy zanechávajú kúpeľ čistý a pripravený na ďalšiu operáciu.
- Izotermické udržiavanie: druhý kúpeľ pri 200 až 350 °C umožňuje temperovanie alebo automatické temperovanie, kým sa transformácia neskončí pri jednej teplote.
- Vztlaková podpora: kvapalina nesie časť, čím sa znižuje priehyb spôsobený gravitáciou v dlhých alebo tenkých komponentoch.
Prispôsobenie chémie soli teplotnému okienku
Tabuľka 1: Skupiny solí používané pri priemyselnom tepelnom spracovaní, zoskupené podľa pracovnej teploty.
Voľba soli nie je zameniteľná. Dusičnany a dusitanové soli sa rozkladajú približne pri 600 °C a môžu prudko reagovať s určitými kovmi a organickými látkami; chloridové soli absorbujú vlhkosť a musia sa začať pomaly; Soli s obsahom kyanidu vyžadujú vyhradené vetranie, samostatné nástroje a kontrolované spracovanie odpadu. Používanie nesprávnej soli pri nesprávnej teplote je bezpečnostný incident, nie problém kvality.
Soľný kúpeľ vs vákuum vs atmosféra: praktické porovnanie
Tabuľka 2: Typické priemyselné rozsahy pre 25 mm profil; presné hodnoty závisia od zliatiny, zaťaženia a stavu zariadenia.
Vzor je konzistentný. Soľ víťazí na rýchlosti, rovnomernosti a kontrole skreslenia a stráca na hospodárení s chémiou a manipulácii s odpadom. Vákuum víťazí v čistote pre hrubé časti s vysokou hodnotou, ale zahrieva sa pomaly. Atmosférické pece sú umiestnené v strede a zostávajú najlacnejšou cestou na temperovanie alebo žíhanie veľkých objemov, kde je tolerovateľná mierna povrchová oxidácia.
Skryté metriky: zahrievanie, ťahanie von a chémia drift
1.0
Soľný kúpeľ
3.0
Fluidizované lôžko
5.0
Atmosféra
8.0
Vákuum
Obrázok 1: Index relatívneho času zahrievania pre 25 mm sekciu, soľný kúpeľ = 1,0.
Čas zahrievania je viditeľná metrika. Preťahovanie je drahé. Každá časť opúšťajúca kúpeľ nesie na svojom povrchu soľ, zvyčajne niekoľko gramov až niekoľko desiatok gramov, a táto soľ končí v oplachovej vode, ochladzovacej nádrži alebo na podlahe. V priebehu roka je ťahanie zvyčajne najväčšou líniou spotreby soli v rozpočte, väčšie ako straty odparovaním a ticho rastie so zložitosťou dielov.
Kúpeľová chémia tiež unáša. Dusičnanové kúpele starnutím akumulujú uhličitan, ktorý zvyšuje teplotu topenia a znižuje použiteľnú hornú teplotu. Chloridové kúpele zbierajú oxidy a kal, ktoré izolujú vykurovacie telesá a vytvárajú teplotnú stratifikáciu. Väčšina obchodov analyzuje kúpeľ týždenne alebo raz za dva týždne a kal zlieva mesačne; preskočenie tejto rutiny sa ukáže ako nevyspytateľná hĺbka prípadu dlho predtým, ako sa ukáže ako neúspešná časť.
Kde sú stále špecifikované soľné kúpele
Nástroj a matrica: 34 %
Letecké komponenty: 22 %
Automobilový pohon: 18 %
Lekárske nástroje: 12 %
Energia a ťažké zariadenia: 8 %
Iné: 6 %
Obrázok 2: Približná distribúcia využitia procesu roztavenej soli medzi koncovými trhmi.
Distribúcia dáva zmysel, keď sa skreslenie a hrúbka prierezu zohľadnia spolu. Práca s nástrojmi a matricou zahŕňa tenké časti s vysokou tvrdosťou, kde je vyrovnávanie drahé. Letecké a automobilové diely nesú prísne rozmerové tolerancie a zdokumentované procesné okná. Medicínske a energetické aplikácie využívajú soľ hlavne na tekutú nitridáciu, kde kúpeľ slúži skôr ako cementačné médium než len ako ohrievacie médium.
Návratnosť, výber a nákupný proces v piatich krokoch
Soľná linka sa odvďačí redukciou odpadu a časom cyklu. Ak dnes obchod narovná 5 % svojich dlhých hriadeľov a izotermickým soľným procesom to zníži pod 1 %, úspora zvyčajne pokrýva dusičnanový kúpeľ do 18 až 30 mesiacov. Ak skreslenie nie je problémom a úseky sú hrubé, soľ sa málokedy vôbec vráti.
- Najprv opravte teplotné okno. Určite presnú teplotu austenitizácie, izotermického kalenia alebo nitridácie a čas zdržania; to zužuje rodinu soli pred uvedením akéhokoľvek zariadenia.
- Porovnajte soľ a potom upravte veľkosť hrnca. Veľkosť hrnca sa riadi najväčšou záťažou, nie priemernou záťažou. Zaťaženie viac ako 30 až 40 % hmoty kúpeľa po častiach zníži teplotu a nepredvídateľne natiahne cyklus.
- Rozhodnite sa pre miešanie a druhý kúpeľ. Miešaním sa dosiahne rovnomernosť ±3 až ±5 °C; druhý, menší kúpeľ je to, čo umožňuje temperovanie a automatické temperovanie.
- Naplánujte si zariadenie na predhrievanie a následné oplachovanie. Vlhkosť na častiach spôsobuje v horúcom kúpeli prudké prskanie a zvyškovú soľ je potrebné opláchnuť a vysušiť zo slepých otvorov a závitov.
- Rozpočítajte tok odpadu od prvého dňa. Odpad soli s obsahom kyanidu nemôže ísť do komunálnej čističky; alkalické chlórovanie alebo licencovaná likvidácia sú opakujúce sa náklady, nie jednorazový projekt.
Pre obchody, ktoré sa rozhodnú chémiu záťaž nestojí za to, riadená atmosféra cesta pomocou osvedčené série vysokoteplotných pecí zariadenie zahŕňa temperovanie, predhrievanie a mnohé kroky cementovania bez zásob roztavenej soli alebo povolenia na odpad.
 Funkcia časovača Vákuová atmosférická pec Vákuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Zobraziť produkt →
Údržba, bezpečnosť a súlad
Rutinná starostlivosť o kúpeľ
- Týždenne analyzujte chémiu soli: obsah uhličitanov v dusičnanových kúpeľoch, obsah kyanátov v nitridačných soliach a vlhkosť v chloridoch.
- Pred dosiahnutím vykurovacích telies zbavte kalu a nečistôt a zapíšte si údaje o pridávaní soli a dátumoch dekantácie.
- Do tečúceho kúpeľa nikdy nepridávajte studenú soľ alebo mokré nástroje; nabíjajte pomaly na okraji a pred vložením dielov nechajte taveninu znovu stabilizovať.
- Pri nečinnosti kúpeľ zakryte, aby ste znížili energetické straty a obmedzili absorpciu vlhkosti cez noc.
Sušenie častí pred a po kúpeli
Vlhkosť je najčastejšou príčinou erupcie soľného kúpeľa. Voda zachytená v slepom otvore alebo závitovom otvore sa okamžite sparí pri 500 °C a vyvrhne soľ z hrnca, a to isté platí pre mokré armatúry, vlhké termočlánky a studené časti vnesené do vlhkej miestnosti. Štandardným nástrojom pre tento krok je vysoko presná sušiaca pec, ktorá drží diely pri teplote 120 až 150 °C, kým nezostane žiadna merateľná vlhkosť.
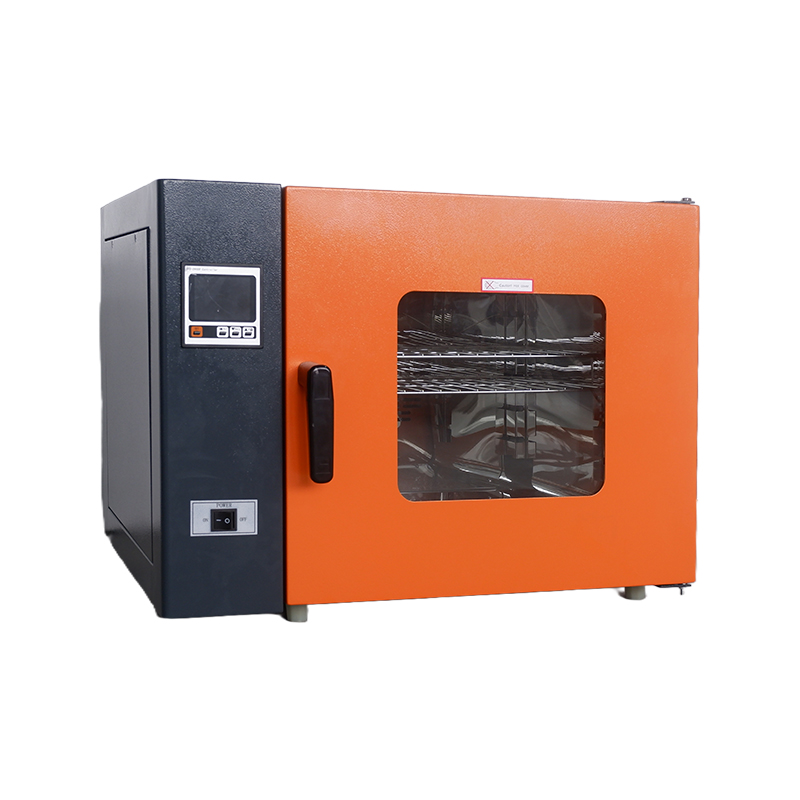 200 ℃ Vysoká spoľahlivosť a presná sušiaca pec Presné sušiace pece, ako presné zariadenia na tepelné spracovanie, sú nepostrádateľným základným vybavením moderných priemyselných a vedeckých výskumných systémov. Ich hlavný princ... Zobraziť produkt →
Po ošetrení časti opúšťajú kúpeľ obalené v soli. Väčšinu z nich odstráni opláchnutie teplou vodou; zvyšok sa skrýva v dutinách a vláknach. Vákuová sušiaca pec vytiahne zvyškovú vlhkosť pri nízkej teplote, čo zabráni bleskovej korózii a zastaví rehydratáciu zvyškov soli na opracovaných povrchoch.
 Vynikajúci vzhľad Flexibilná a pohodlná vákuová sušiaca pec Tento produkt sa vyznačuje vertikálnym dizajnom stojacim na podlahe, ktorý efektívne integruje vákuovú pumpu a pracovnú komoru do jednej kompaktnej konštrukcie. Tým sa eliminuje... Zobraziť produkt →
Súlad a dokumentácia
Soľné pece spadajú pod rovnaké pyrometrické a kvalitatívne rámce ako akékoľvek iné zariadenia na tepelné spracovanie: AMS 2750 pre letectvo, CQI-9 pre automobilový priemysel, NADCAP pre špeciálne procesy a ISO 9001 pre všeobecné riadenie kvality. Očakávajte štvrťročné prieskumy teplotnej rovnomernosti a mesačné kontroly kontrolných a záznamových prístrojov, plus záznamy o extrakcii výparov a zoznamy odpadu pre materiál s obsahom dusičnanov alebo kyanidu. Obchody, ktoré nakupujú bezpečnostné vybavenie len na základe ceny, zvyčajne zistia skutočnú cenu neskôr; rovnaký vzor sa objavuje v každej kategórii ochranného hardvéru, vrátane zariadenia odolné voči výbuchu do nebezpečných priestorov .
Tepelná úprava soľného kúpeľa je cielený nástroj, nie všeobecné riešenie. Poskytuje rýchlosť ohrevu, rovnomernosť a izotermickú reguláciu, ktorej sa nevyrovná žiadna plynová pec, a výmenou za to požaduje disciplinovanú chémiu soli, kontrolu vlhkosti, vetranie a plán odpadu. Ak sú vaše diely tenké, vaše ciele skreslenia sú tesné a vaše objemy ospravedlňujú chémiu, proces si udrží svoje miesto na podlahe po celé desaťročia. Ak nie sú, správne dimenzovaný vákuový alebo atmosférický systém bude lacnejší a oveľa jednoduchšie ho odovzdať ďalšej zmene. Rozhodujte sa podľa hrúbky sekcie a množstva odpadu, ktoré máte pred sebou, nie podľa kúpnej ceny.
Odoslať správu
Odporúčané produkty
Používatelia hlboko dôverujú produktom, ktoré poskytujú známe podniky.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Séria sušičiek
- Séria vákuových boxov
- Séria odolná proti výbuchu
- Séria vysokoteplotných pecí
- Séria inkubátorov
- Séria testovacej komory
- Iné série
- Rúra na sušenie vzduchom
- Odporová pec
- Vákuová rúrová pec
- Inkubátor plesní
- Vákuová atmosférická pec
- Biochemický inkubátor
- Inkubátor oxidu uhličitého
- Vákuová sušiaca pec s ochranou proti výbuchu
- Skúšobná komora s vysokou a nízkou teplotou
- MOBILNÝ
Autorské práva ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Všetky práva vyhradené. Výrobcovia laboratórnych zariadení

 Späť na začiatok
